宏吴机械HONGWU MACHINERY 咨询设备咨询设备 ↗
应用案例 / 铝箔食品包装

餐盒与铝箔盖膜,
分别涂布,配套热封。

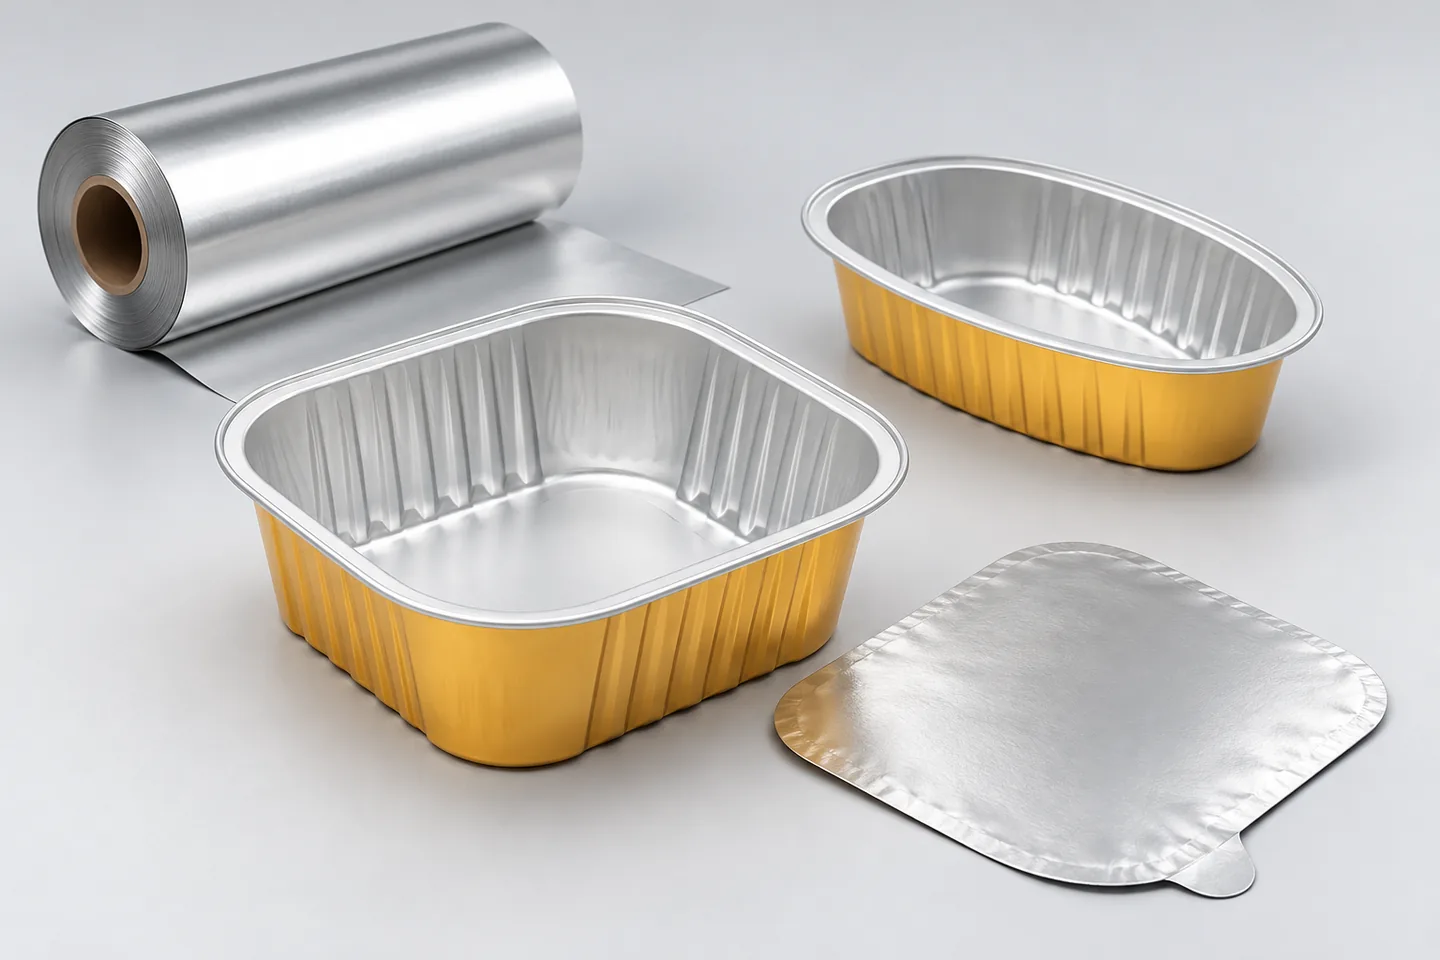
外侧金色涂层,内侧保护漆,以及与口沿匹配的盖膜热封涂层。

餐盒双面涂布铝箔盖膜
查看两种结构
包装工艺示意
包装示意图,用于说明应用,不代表客户生产实样。
餐盒卷材
金色涂层 / AL / 保护漆
盖膜卷材
铝箔 + 热封涂层
工艺重点
计量 · 干燥 · 冷却 · 收卷
后续加工
客户成型与热封
01 / 材料功能

餐盒卷材与盖膜,
涂层要求各不相同。

餐盒卷材与盖膜需分别确定涂层体系。点击各层,可查看其用途和涂布重点。

01 / 双面涂布

餐盒铝箔卷材

外侧 / 金色外观内侧 / 食品接触面

选择一层,了解其作用。

外观与附着

金色外观,在卷材涂布阶段完成。

餐盒外侧的金色涂层在冲压前完成,涂布时需关注整幅颜色和光泽是否一致。

涂布检查

检查计量、颜色、光泽、涂布量与附着,保留所选涂料的涂布及干燥记录。

餐盒成型基材

先确认餐盒铝箔的来料规格。

分别记录餐盒铝箔和盖膜的厚度、合金、状态及表面条件,两者不能共用一套来料规格。

涂布检查

确认来料表面状态与走料张力,后续餐盒冲压由客户完成。

覆盖与完整性

内侧保护漆,需要单独控制。

银色外观的内侧同样有保护漆。按食品与使用条件明确牌号、覆盖和固化要求。

涂布检查

检查涂布量、覆盖与附着,保护漆不自动等同于热封层。

02 / 匹配的热封面

铝箔盖膜。

外侧 / 按需印刷或保护热封面 / 朝向实际口沿

选择一层,了解其作用。

可选印刷 / 保护

按盖膜用途确定外侧处理。

与铝箔酸奶盖膜类似,外侧可以印刷或涂保护层,具体组合依盖膜产品规格确认。

涂布检查

确认是否需要印刷、底涂或保护漆,以及哪些工序由涂布线完成。

独立的箔材规格

盖膜箔材,按实际产品要求选用。

本应用采用铝箔盖膜,沿用酸奶铝箔盖膜的涂布思路。厚度和状态需按本产品确定,不照搬餐盒基材。

涂布检查

检查走料、输送和收卷稳定性;确认盖膜规格前,不能直接套用酸奶盖的箔厚。

匹配餐盒口沿

热封层需与餐盒口沿涂层匹配。

热封层朝向餐盒口沿,选型需结合真实口沿及其涂层,以及密封与开启要求。

涂布检查

检查涂布量、均匀性、附着和防粘连,使用实际餐盒与盖膜样品验证热封。

分层图为功能示意,不按厚度比例绘制。餐盒与盖膜的厚度、涂布量和牌号按实际规格确定。

02 / 从卷材到涂布成卷

从涂布到收卷,
控制每一道工序。

沿五个加工环节,分别了解金色涂层、内侧保护漆和盖膜热封层的涂布、干燥与收卷要求。

01 / 放卷

确认来料,保持走料稳定。

餐盒箔与盖膜箔分别检查表面、幅宽、厚度及卷绕质量,分别设定输送张力,不将两者视为相同材料。

记录内容:记录来料规格,在涂布前识别已有缺陷。

02 / 涂布计量

各面涂层,分别计量与控制。

餐盒卷材涂外侧金色和内侧保护漆;盖膜涂热封层,并按需进行外侧处理。每种涂层都需独立确认涂布量与计量设定。

记录内容:检查干/湿涂布量、固含、黏度测量条件、辊面状态与横向均匀性。

03 / 热风干燥

按涂料要求确定干燥与固化条件。

热风干燥涂布卷材,按涂料体系完成载体去除及必要固化。空气温度、箔温与停留时间分别记录,烘箱设定不等于下游热封温度。

记录内容:确认温区、气流、排风、箔材所需受热过程及其与线速度的关系。

04 / 冷却与检查

收卷前,检查涂布卷材。

检查金色光泽、内漆覆盖和盖膜涂层均匀性,验证附着及冷却状态,并按涂料体系进行残留检测。

记录内容:沿横向取左、中、右样品,记录冷却条件与卷材或成卷温度。

05 / 收卷

控制卷绕质量,便于后续加工。

设定收卷条件,确认储存后的分离表现,客户再进行餐盒成型、盖膜加工及灌装热封。

记录内容:检查粘连、卷绕质量与批次追溯。成型和生产热封继续属于客户下游工序。

干燥原理 / 热风 涂布卷材的热风干燥 热风进入分配箱,经风嘴到达涂布卷材,再通过受控排风排出。本图为原理示意,不是设备布局图。 热风分配箱 热风供给 涂布卷材运行方向 → 排风 气流 + 箔温 + 停留时间
原理示意。实际温区、管道和保护控制依据涂料体系确定。
涂布顺序:放卷、计量、热风干燥、冷却检查、收卷 放卷 涂布计量 热风干燥 冷却与检查 收卷 涂布成卷 → 客户成型 / 盖膜加工 → 灌装与热封

本图为功能概览。涂布顺序,以及一次完成或分道加工,取决于机型配置和涂料体系。

03 / 涂布重点

涂布均匀,
干燥与固化到位。

结合卷材样品与运行记录,检查涂布量、干燥和成卷质量。不同涂层体系需分别评价。

01

计量与均匀性

检查干涂布量及横向分布。排查条纹或色差时,检查固含、黏度测量条件与计量辊状态。

左 · 中 · 右
02

干燥与固化

记录烘箱空气设定、实际箔材受热过程与停留时间。对需要交联的涂料,表面干燥不代表固化充分。

了解干燥设计 →
03

冷却与收卷

检查冷却状态、卷绕质量与储存后的分离表现。使用适当检测评价残留和气味,不只依赖外观。

附着 · 残留 · 粘连
涂布现象 / 排查方向
金色不均,或横向出现条纹

对照左、中、右样品,检查来料表面、涂布量分布、涂料及计量状态,并与干燥记录对照后再判断原因。

内侧保护漆漏涂或附着不足

检查表面处理、润湿、覆盖和附着,确认底涂需求及供应方固化条件。客户成型样品可提供补充反馈。

储存后粘连或产生气味

检查干燥、残留测试、冷却后温度、涂层防粘性与收卷条件,并对照储存留样。触摸和气味不能代替检测。

盖膜热封不均、漏气或开启不稳定

检查热封涂层均匀性及附着,再检查实际口沿兼容性,保留温度、停留时间和压力记录,区分涂层、污染与封口设备问题。

04 / 匹配界面

盖膜与餐盒口沿,
热封性能要匹配。

盖膜思路类似铝箔酸奶盖,但这里的热封配合面是铝箔餐盒带涂层的口沿。

铝箔盖膜与涂层口沿的界面 盖膜热封层位于实际口沿涂层上方,在下游热封时结合。分离层不按比例绘制。 铝箔盖膜 热封层 实际口沿涂层 餐盒铝箔 界面示意 · 各层不按比例
必须明确口沿涂层,其热封兼容性需与选定盖膜涂层配对验证。

保护漆不等于热封层。

餐盒内侧保护漆已属于卷材结构,它能否作为热封配合面需确认,不能默认还要加一层餐盒热封层。

01
识别界面

实际口沿表面 + 选定的盖膜热封牌号。

02
明确热封窗口

用实际餐盒与盖膜,确认温度、停留时间与压力。

03
评价成品封口

漏气与封口连续性,以及有易揭要求时的剥离表现。

涂布完成材料准备,生产成型、灌装与热封由客户下游完成。

05 / 应用确认

先确认材料,
再安排配套试验。

先汇总餐盒与盖膜规格,再确定设备和设定,两种卷材各自保留工艺记录。

确认项目 餐盒基材 铝箔盖膜
材料 箔厚、合金、状态与表面 盖膜厚度、状态与表面处理
涂层体系 外侧金色 + 内侧保护漆 热封牌号 + 按需外侧处理
计量 各面独立涂布量与辊组设定 热封涂布量与横向覆盖
干燥与收卷 涂层所需受热过程、冷却与卷绕条件 对应干燥、残留及防粘连检查
样品检查 颜色 / 光泽、覆盖与附着 附着及实际餐盒/盖膜热封

本案例说明所提供的包装概念与涂布评估方法,未指定数值工况或实测生产结果。

讨论您的食品包装涂布

餐盒卷材与盖膜,
需要配套考虑。

提供餐盒箔、内外侧涂料、铝箔盖膜及热封涂料规格。