三温区热风回用 / 原理示意
热风回用:让热量继续发挥作用
专门管道将第三区热风回用到第二区,再回用到第一区;温度逐段升高,工艺排风集中从第一区排出。
减风增浓:少排风,少带走热量
在相同溶剂负荷下,用更少的排风量排出溶剂,废气浓度相应提高;减少热空气排放与新风加热负荷,让干燥过程更节能。
热风逐级回用,减少热量流失;减风增浓,降低排风带走的热量。两者配合,前提是满足干燥要求与溶剂浓度安全控制。
图示仅说明原理。具体管路、风量、温度和保护联锁按设备方案确定,节能效果需结合实际工况验证。01 / 设备选型
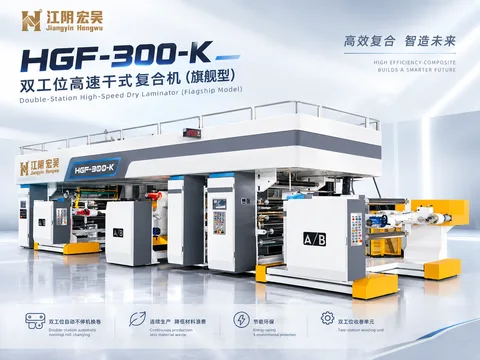
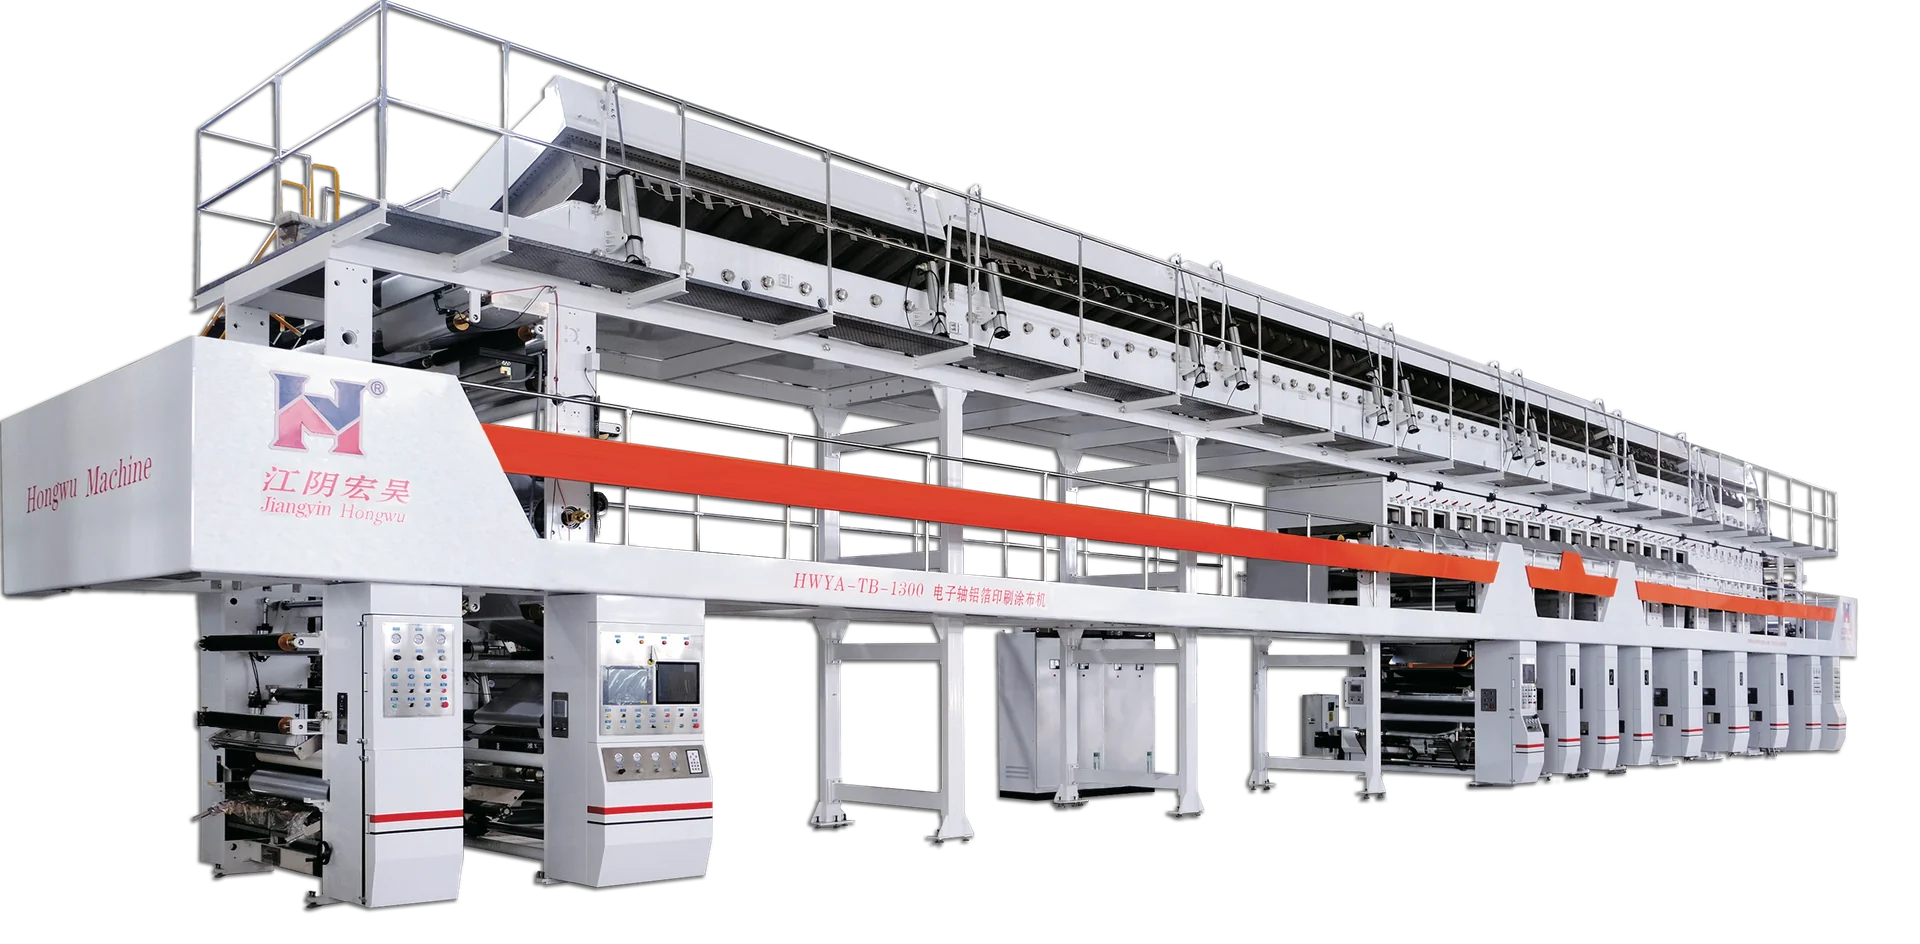
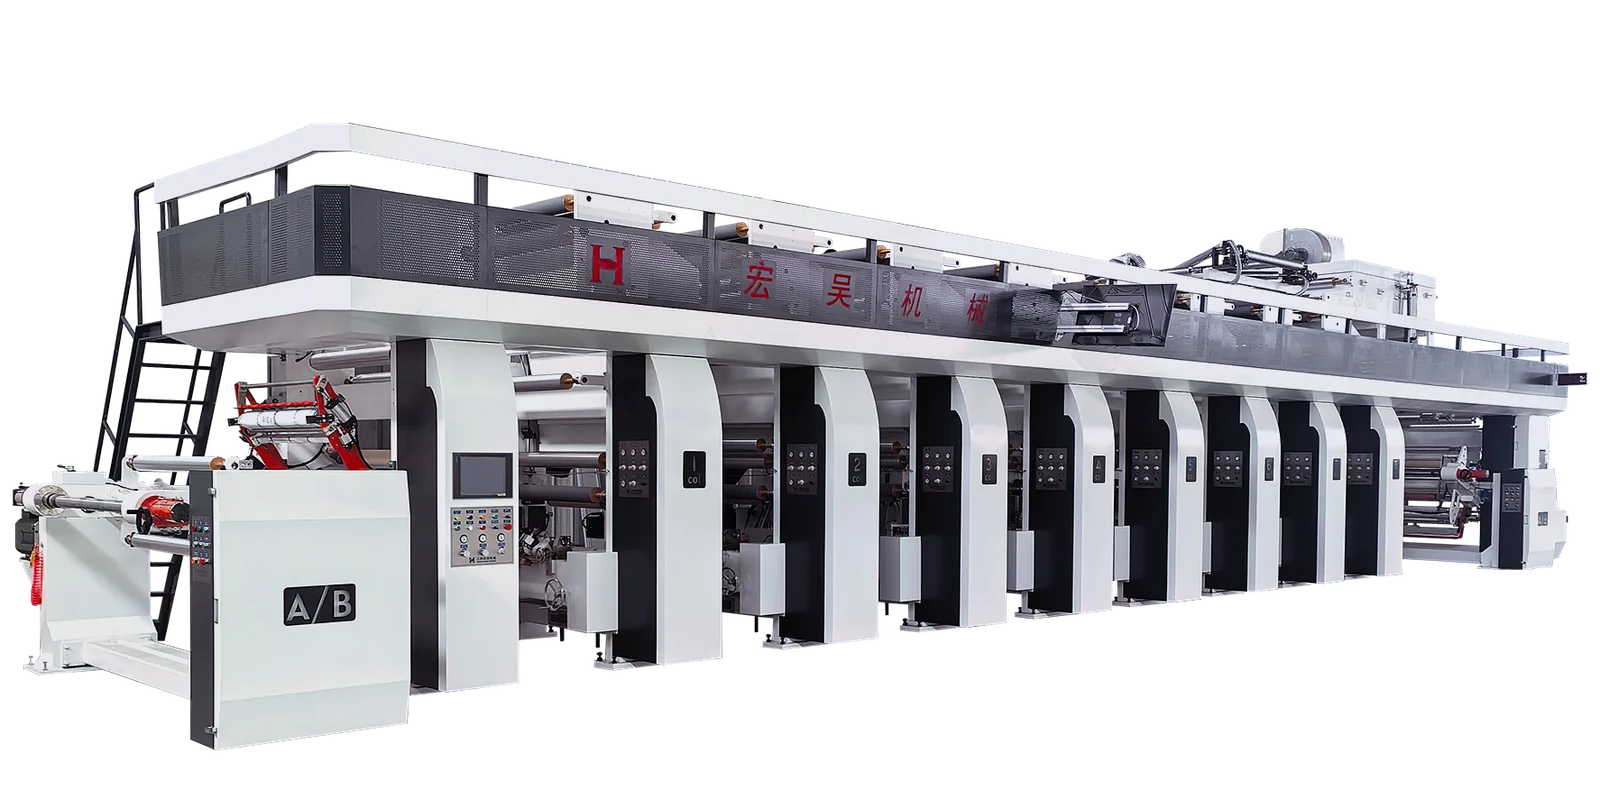
基础型、标准型与双工位旗舰型。
工作幅宽可定制,选型先看材料、产能与现场条件。
从热风循环到材料张力,
结合实际工况,了解设备的控制原理。
三温区热风回用 / 原理示意
专门管道将第三区热风回用到第二区,再回用到第一区;温度逐段升高,工艺排风集中从第一区排出。
在相同溶剂负荷下,用更少的排风量排出溶剂,废气浓度相应提高;减少热空气排放与新风加热负荷,让干燥过程更节能。
热风逐级回用,减少热量流失;减风增浓,降低排风带走的热量。两者配合,前提是满足干燥要求与溶剂浓度安全控制。
图示仅说明原理。具体管路、风量、温度和保护联锁按设备方案确定,节能效果需结合实际工况验证。检测 → 比较 → 调节 → 反馈
薄铝箔需要避免过大的放卷张力;PE 被拉伸后回缩,可能影响复合后的平整状态。围绕不同材料设置张力目标,通过反馈调节输出,比单独追求“张得紧”更有意义。
控制原理说明;检测方式、执行机构和调节参数以实际机型配置为准。复合热辊 + 胶辊 + 背压钢辊
两层材料由右侧进入压合点,复合后向左包绕冷却辊,再向上引出。背压钢辊通过胶辊传递压紧力。
从材料结构追到加工环节,
看复合与涂布如何服务于成品。
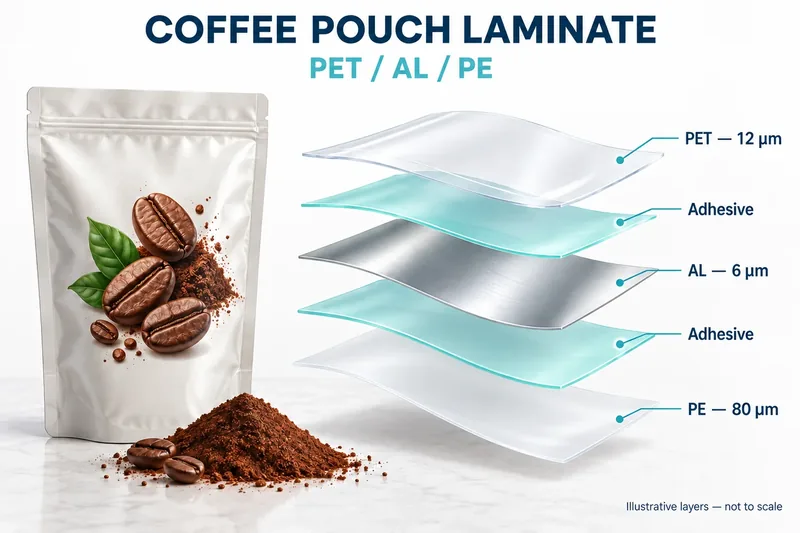 DRY LAMINATION / 干式复合
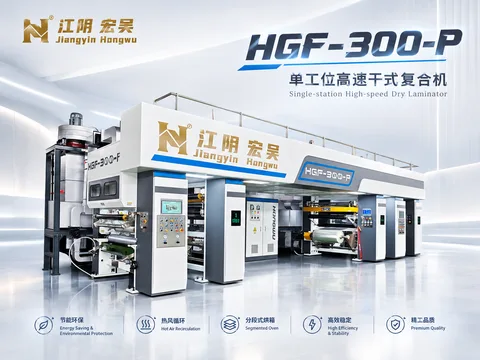
HGF-300-P / 两次复合
第一次在 PET 上胶,与铝箔复合;第二次再加入 PE。重点处理薄铝张力、材料伸长差异与白点气泡问题。
 PHARMA FOIL / 药包铝箔涂布
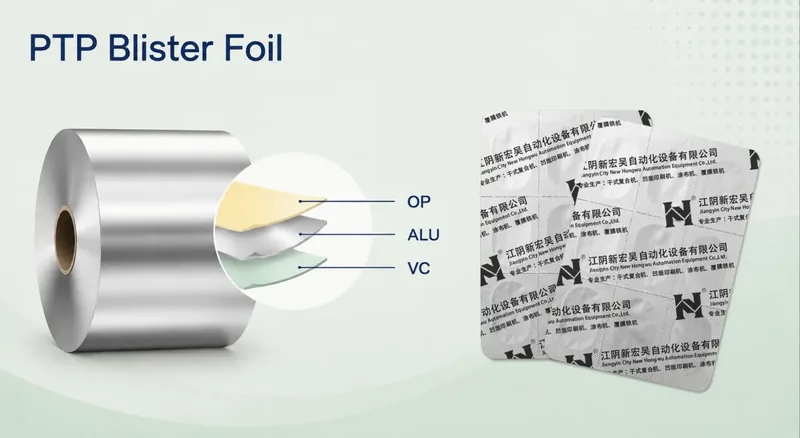
PTP 铝箔 / 涂布与干燥
从薄铝箔走料、涂层均匀性到热风干燥,围绕保护层和热封层讨论工艺要求与验收依据。
 TRAYS & LIDS / 餐盒与盖膜涂布
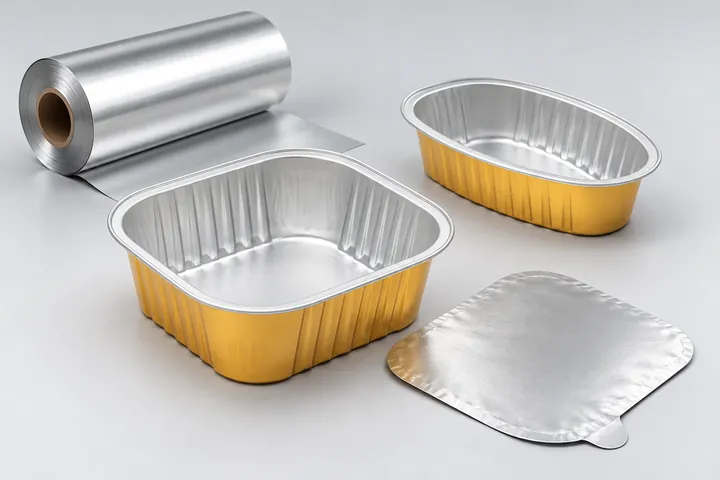
卷材涂布 / 餐盒与盖膜配套
餐盒金色外层与内侧保护漆在卷材阶段涂布;铝箔盖膜另行涂布热封层。重点确认盖膜与餐盒口沿涂层的匹配。
案例参数对应具体材料与试验条件,实际生产需结合材料、胶黏剂或涂料体系确认。
从您的行业、材料结构与成品用途出发,
把设备讨论落到具体加工环节。
关注膜材与铝箔的组合、印刷面积及封口要求。咖啡粉自立袋案例展示了 PET / AL / PE 的两次复合工艺。
从 OP / AL / VC 结构出发,讨论 PTP 药包铝箔的薄箔走料、涂布均匀性与热风干燥。
围绕成品外观、材料兼容性与加工要求,讨论印刷、涂布和复合环节如何配合。
金色外涂层、内侧保护漆与盖膜热封层各自承担不同功能,重点确认餐盒口沿涂层与盖膜的热封匹配。
关注屏蔽或保护结构、材料走料要求,以及对应的印刷、涂布和复合工序。
合作伙伴
06 / 从您的生产需求开始
新设备选型,或现有工艺升级。
可以先告诉我们:做什么材料、用在哪里、想解决什么问题。
直接与我们沟通设备 · 工艺 · 方案
发送材料规格、样品照片和现场布局,
便于确认设备与工艺要求。