01
PET → AL
在 PET 上涂胶。
6 μm 铝箔在复合压合点进入,不经过第一道烘箱。
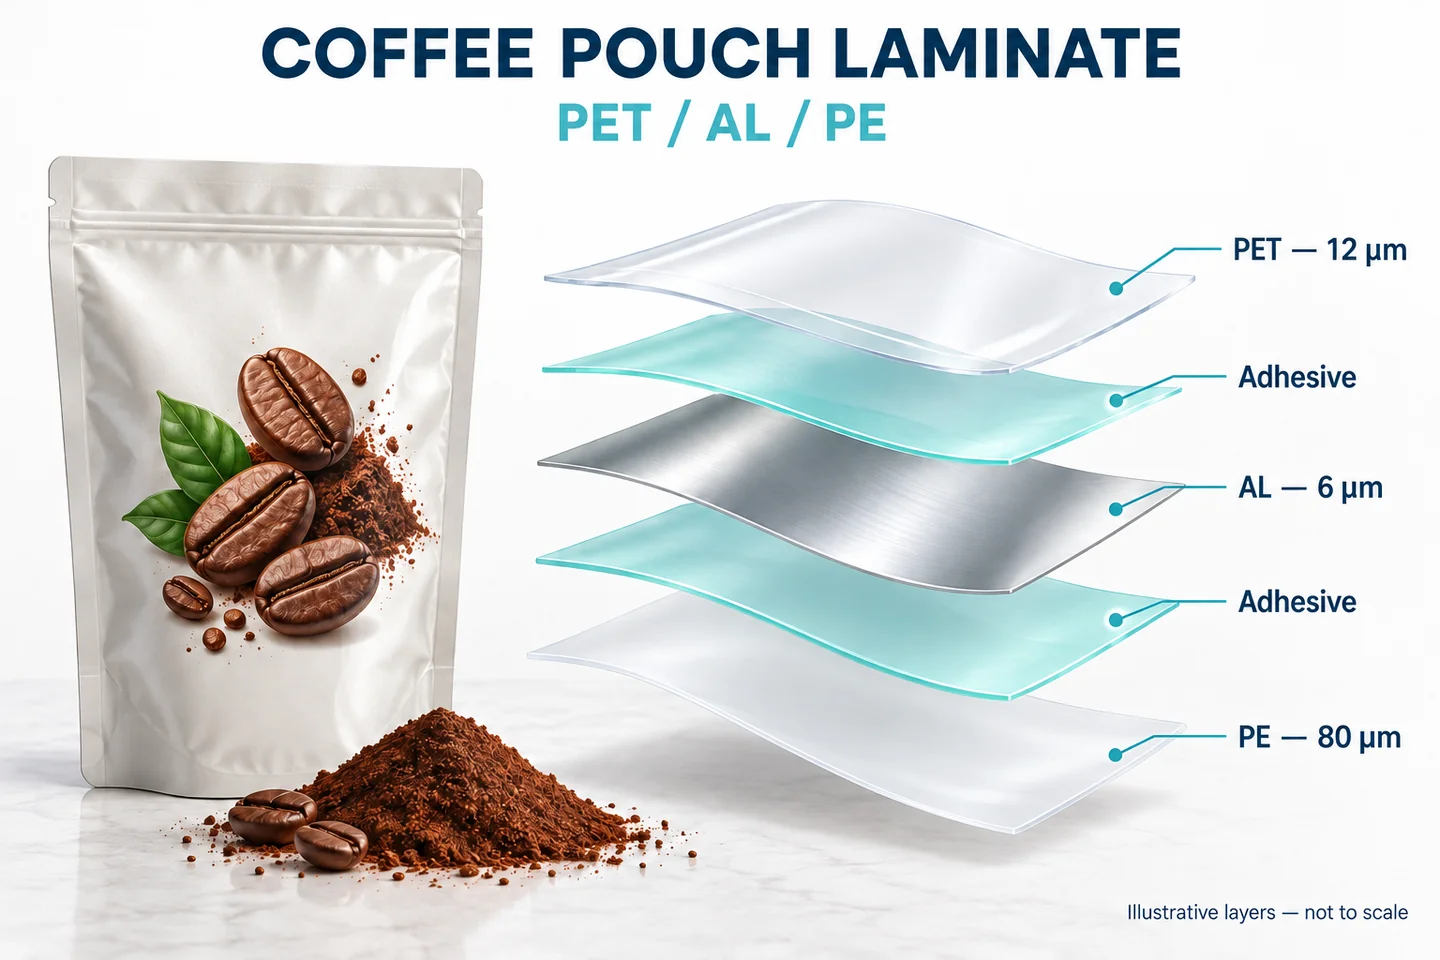
HGF-300-P 型单工位高速干式复合机,通过两道独立复合工序完成三层材料的组合。
在 PET 上涂胶。
6 μm 铝箔在复合压合点进入,不经过第一道烘箱。
第二次加入 PE 热封层。
原始案例记录未说明第二道涂胶面,以及两道工序之间的熟化安排。
| 复合工序 | 基准范围 | 调整参考 | 网纹辊目数参考 |
|---|---|---|---|
| PET → AL | 3.0–3.5 g/m² | 3.5–4.0 g/m² PET 大面积印刷 |
140–120 目 |
| PET/AL → PE | 3.5–4.0 g/m² | 4.0–4.5 g/m² 粉剂或高油内容物 |
120–110 目 |
以上为资料中的参考范围,并非该次运行的实测涂布量。目数不能单独决定上胶量,需确认网穴容积、胶液工作固含量及实测干胶量。
PET、铝箔和 PE 的拉伸、热收缩特性不同。既要保证走料稳定,也要避免过度拉伸导致复合后变形。
PET 涂胶后需平稳通过烘箱并进入压合点,张力设定还要与铝箔、PE 的材料特性相适应。
对照 PET 在烘箱内的走料与压合入口稳定性,联合检查温度和张力,不照搬铝箔或 PE 的设定。
薄箔承受拉伸的能力有限。过大的放卷张力可能使箔材变形,并在后续加工或熟化后出现皱纹。
检查放卷变形和熟化后皱纹。本案例的 6 μm 铝箔在第一道压合点汇入,不经过已涂胶 PET 的干燥路径。
过大的张力会拉长 PE。复合后回缩产生层间应变差异,可能带来翘曲或隧道。
对照刚复合与回缩、熟化后的平整度。向 PE 侧翘曲或隧道出现时,应检查伸长差异与放卷张力。
联合检查放卷、压合与收卷,包括加减速阶段。资料中未提供张力设定值或实际 PID 调试记录。
两次复合都采用阶梯升温,在压合前充分去除溶剂。烘箱干燥与胶黏剂后续熟化是两个不同环节。
控制初段挥发
持续去除溶剂
进一步干燥
工艺记录强调,避免烘箱入口处胶层表面快速结皮,将溶剂封在内部。铝箔的阻隔性使复合后再依赖溶剂逸出并不合适。
热风作用于已涂胶基材。温度、气流、排风、涂胶量和线速度需一起评价。此处温度来自案例记录,测量位置未明确。
细密白点和小气泡有时在熟化后仍不消失。观察它们何时出现、集中在哪些区域,有助于缩小排查范围。
检查胶层覆盖、润湿及在印刷表面的流平。干燥和水分也可能相关,下列检查不能直接替代原因诊断。
检查残留溶剂、夹气与胶层覆盖。只有结合实际胶黏剂化学体系,才能判断水分反应产气的可能性。
检查铝箔变形和 PE 伸长,并对照皱纹、隧道或翘曲出现的时间。资料没有给出数值张力设定。
回看三种材料 ↑检查温度递进、排风与实际干燥条件,关联涂胶量和速度,并通过残留溶剂测试判断干燥是否充分。
检查涂布均匀性、干胶量、润湿及压合条件。胶层覆盖不足或夹入空气,可能形成可见空隙。
对含异氰酸酯固化剂的聚氨酯体系,可检查材料、溶剂与操作环境中的水分。相关反应可能产生 CO₂,但需先确认胶黏剂体系。
对照印刷和未印刷区域。油墨覆盖、胶液铺展或流平不足可能形成白点,同时检查胶与油墨的兼容性。
仅凭外观不能证明漏气或阻隔下降。层间结合、箔材完整性与成袋密封仍需分别检查。
资料中的试验每次提高 50 m/min,最后在 250 m/min 阶段反馈复合质量良好。
9 米 ÷ 线速度 × 60
计算示意,并非实测干燥结果。
升速前检查走料、胶层覆盖与干燥。原资料未单独提供 150 m/min 下的质量结论。
速度越高,9 米烘箱的名义通过时间越短。这项计算不能单独判断溶剂去除或层间结合质量。
案例反馈:复合质量良好,运行速度为250 m/min.
这是案例提供的操作反馈,未附试验时长、两道工序分别的速度记录及实验室检测结果。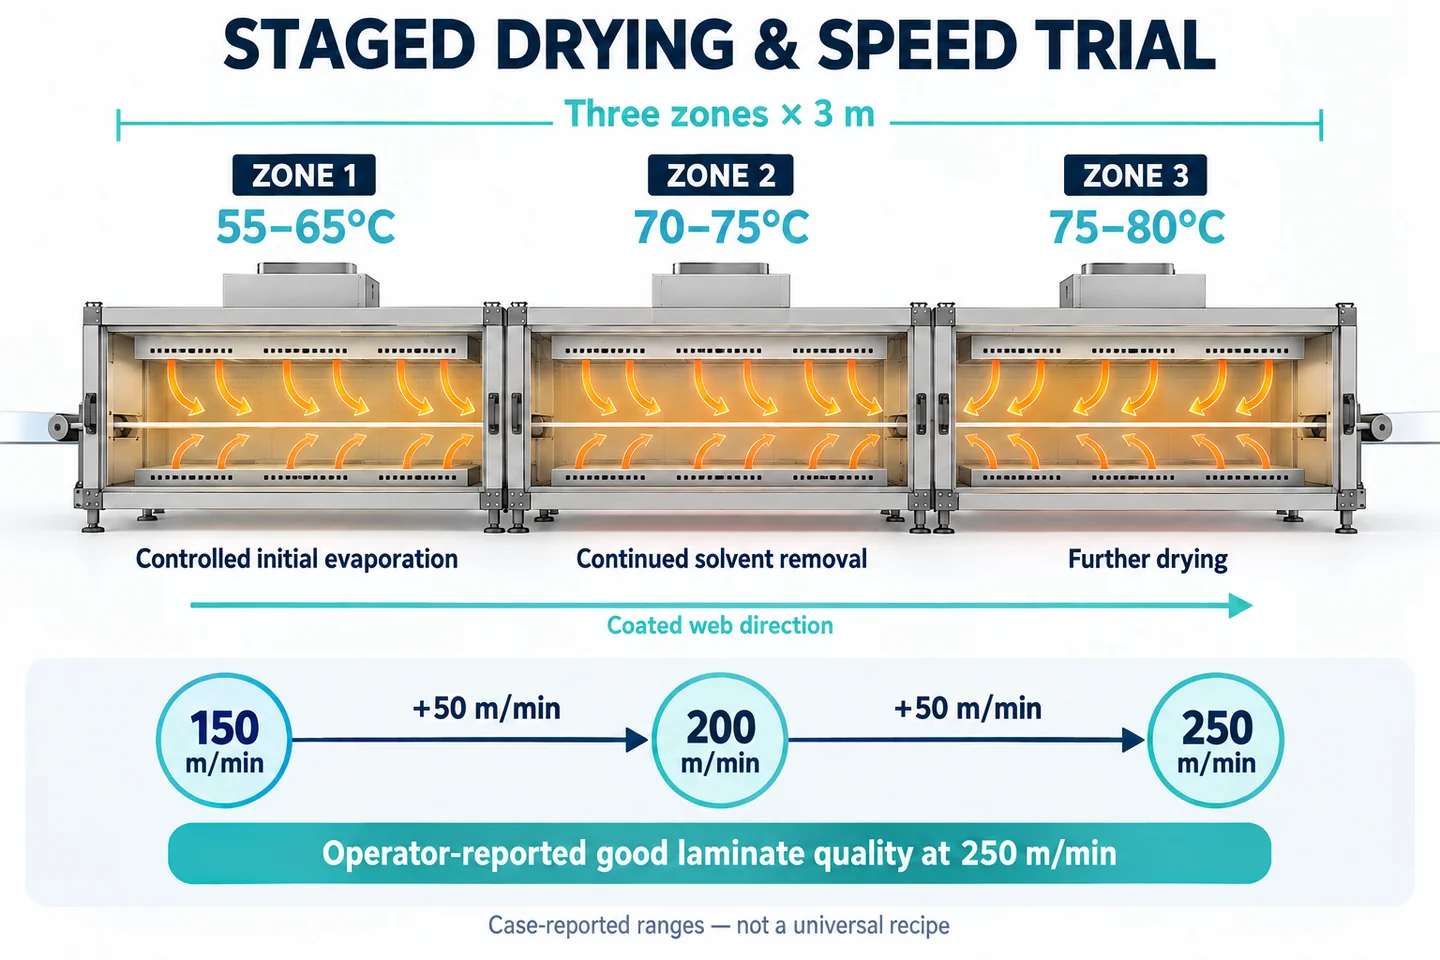
完整的生产评价需要记录实际工况,并在规定熟化周期后检查复合材料。
请告诉我们使用的膜材、铝箔厚度、包装用途和产能目标,便于进一步讨论机型与工艺配置。
根据提供的工艺记录整理。包装和烘箱图为解释性示意,并非客户生产现场照片。