保护外表面。
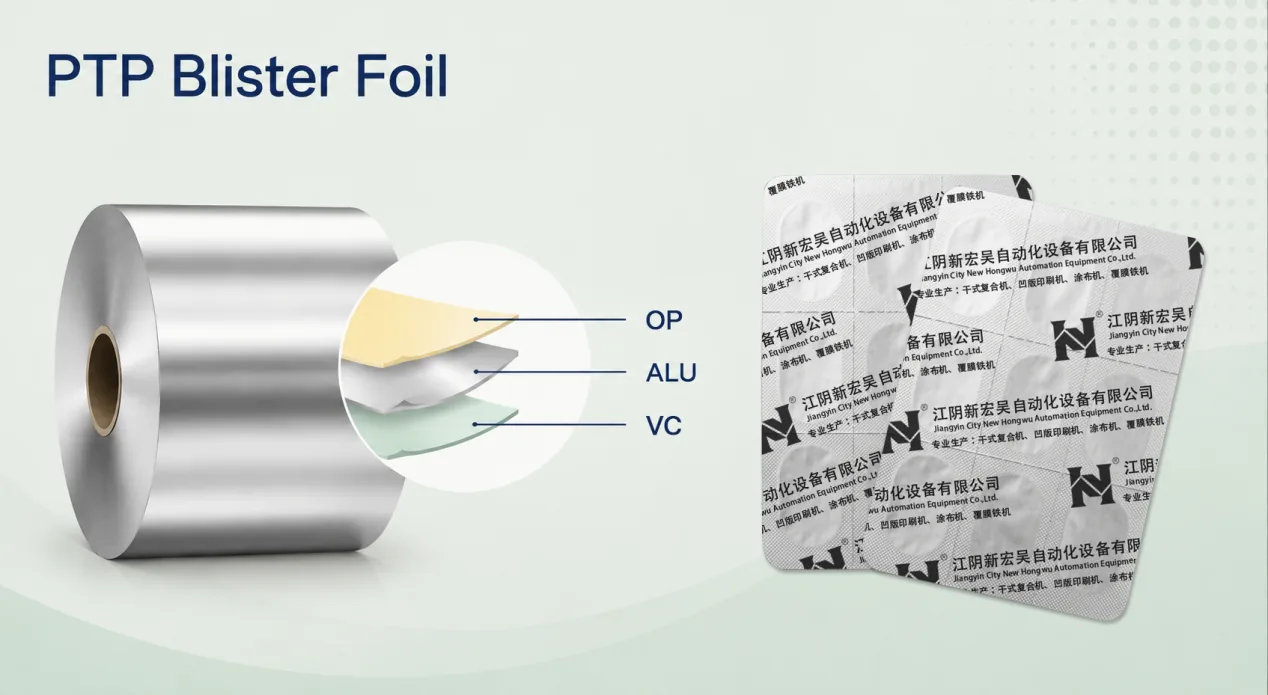
OP 是盖材外侧的保护漆,与印刷信息配合。参考结构采用耐热保护漆,涂布量约 1 g/m²。
- 检查重点
- 表面覆盖、附着及印刷面保护。
- 涂布讨论
- 按选定涂料体系确认印刷与涂漆顺序。
涂布线加工的是泡罩包装的铝箔盖材。泡穴在下游成型,涂布后的盖材再与成型底材热封结合。
选择一层,了解其功能。
OP 是盖材外侧的保护漆,与印刷信息配合。参考结构采用耐热保护漆,涂布量约 1 g/m²。
参考采用 20–25 μm 硬态铝箔,承担阻隔及按压穿破盖材的作用。走料中产生的裂口或微孔会影响其功能。
本资料中的 VC 指热封涂层,用于将盖材与 PVC 成型膜热封结合。参考涂布量为 4–6 g/m²。
所列涂布量为应用参考,设定涂布机前需确认干基或湿基口径。箔厚与涂布量是不同指标。
此顺序以溶剂型涂布为例,箔材走料、涂布与干燥需协同。两面可能分道加工或采用不同机组布置;热熔涂布需另行评估。
确认来料厚度与状态,建立稳定走料。张力过大可能撕裂薄硬箔并产生微孔,走料不稳也不利于涂布一致性。
记录:箔材规格、张力设定与实际走料表现。
按选定的 OP 或 VC 体系设定工况,检查横向涂布量及其变化,不能只依赖平均值。
记录:涂料标识、涂布量基准与横向样品。
热风向已涂布铝箔传热,并将挥发物带向排风。气流分布、溶剂负荷、停留时间与排风需一起评价;温度设定依据实际涂料和速度。
记录:各区温度、线速度、风量及残留溶剂检测结果。
检查条纹、漏涂、褶皱与箔损伤,保留有代表性的样品,用于涂布量、附着与下游热封评价。
记录:缺陷位置、箔面、取样点与相关工况。
收卷前确认箔温、涂层状态与张力,试验时还需检查卷形与层间粘连。
记录:收卷状态、卷材外观及约定的放行检查。
参考资料强调箔材针孔与热封涂层均匀性,还需在成品泡罩中评价材料与封口的整体表现。
检查来料,并排查涂布后新增的裂口或针孔,将缺陷位置与放卷、输送及收卷条件对照。
了解张力控制 →检查局部覆盖和横向变化,平均涂布量可能掩盖需要进一步热封评价的薄弱区域。
规划取样评价 →确认所选材料的残留溶剂与成品卷要求,使用实测结果判断干燥条件。
回看干燥环节 →检查 VC 覆盖与成型材料兼容性,再检查包装线的热封温度、压力和停留时间。分开保留涂布线与热封线记录,便于追踪原因。
对照来料与涂布后样品,检查张力、走料路径与收卷,识别缺陷最早出现的位置。
检查涂布与计量状态,比较横向样品,并确认涂布量采用约定的测量基准。
检查涂料、线速度、热风分布、排风和收卷状态。决定放行前,明确检测方法与验收标准。
PTP 铝箔盖材与冷成型铝基底材是不同材料,采用不同加工工艺。
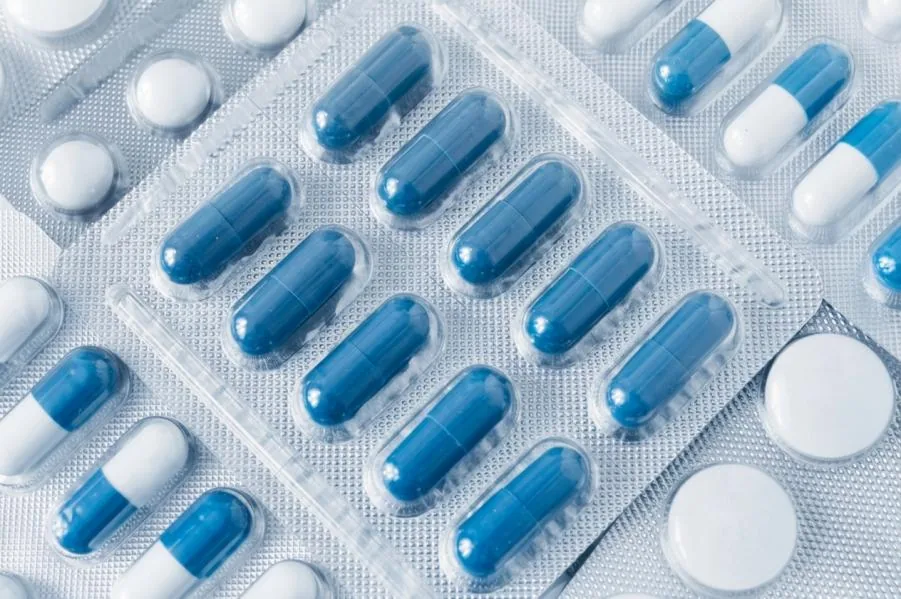
PVC 或 PVC/PVDC 成型膜受热软化后形成泡穴,再与涂布铝箔盖材热封。
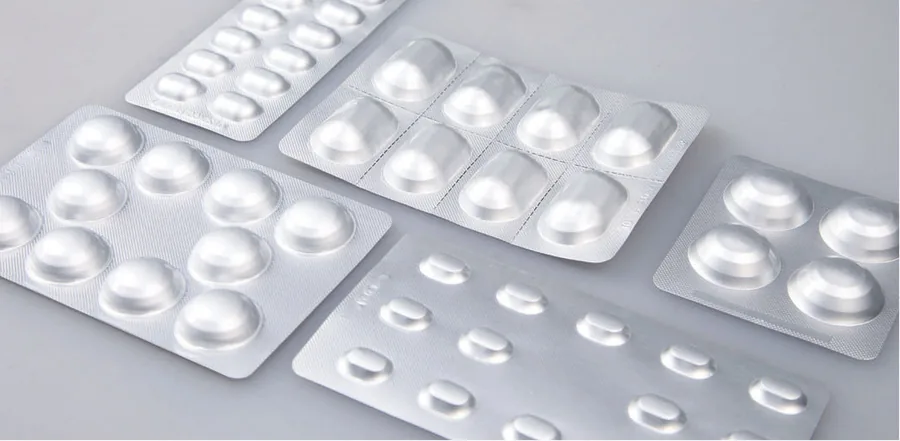
OPA / 软铝 / PVC 是单独的复合卷材,通过机械方式形成泡穴,其成型性能与层间结合需独立评价。
参考结构用于说明两类形式。阻隔与密封性能需在成品包装系统上评价,箔厚本身不是成品检测结论。
先确认材料规格和涂料体系,再制定试机条件,按双方约定的检测方法与验收要求评价样品。
| 项目 | 参考或记录 | 需确认内容 |
|---|---|---|
| 铝箔 | 20–25 μm · 硬态 | 厚度、来料状态及针孔规格 |
| OP 保护漆 | 约 1 g/m² | 涂布量基准、覆盖与附着 |
| VC 热封涂层 | 4–6 g/m² | 涂布量基准与成型膜兼容性 |
| 运行条件 | 由试验建立 | 线速度、张力、风量分布与干燥温度 |
| 成品材料 | 实测试验结果 | 涂层均匀性、箔材完整性、残留溶剂与热封评价 |
这些材料范围不代表已完成的生产试验。设备配置与运行条件取决于涂料体系及需要验证的检测结果。